Автор статьи
В июле этого года Система сотрудничества фармацевтических инспекций (PIC/S) опубликовала пересмотренный документ PI 006-4 «Рекомендации по квалификации и валидации» (Recommendations on Qualification and Validation) [1]. Темы, затронутые в данном документе, касаются отдельных аспектов фармацевтического производства, которые, по мнению инспекторатов PIC/S, требуют дополнительных разъяснений сверх тех, что содержатся в Приложении 15 к Руководству PIC/S по Надлежащей производственной практике (Good Manufacturing Practice, GMP) [2]. Поскольку основные и наиболее важные изменения в новой версии документа PI 006 уже освещались в различных источниках [3, 4], в этой статье мы остановимся только на том, что нового появилось в разделах «Верификация транспортировки» и «Валидация упаковки».
В предыдущей версии PIC/S PI 006-3 от 2007 года отсутствовали разделы, посвященные верификации транспортировки и валидации упаковки. Требования разделов 6 и 7 в Приложении 15 к Руководству PIC/S по GMP от 2015 года [2] аналогичны требованиям разделов «Верификация транспортировки» и «Валидация упаковки» в Приложении 15 к Руководству Европейского Союза по GMP (EudraLex — Volume 4, GMP ЕС) [5] и в Приложении 15 к Правилам надлежащей производственной практики Евразийского экономического союза (GMP EAЭС) [6]. Далее по тексту мы будем называть эти документы просто Приложением 15.
Верификация транспортировки
К теме верификации транспортировки я уже обращался в статье «Верификация процесса транспортировки лекарственных средств», которая вышла в прошлом году. За прошедшее время кое-что изменилось, например, была опубликована интересная статья экспертной команды GMP Insiders «Валидация транспортировки и соответствие требованиям GDP» (Transport Validation and GDP Compliance) [7].
Рассмотрим требования раздела 6.1 в PIC/S PI 006-4 более подробно.
6.1.1 Учитывая глобальный характер цепей поставок лекарственных средств, крайне важно, чтобы готовая продукция, нерасфасованная продукция, полупродукты, активные фармацевтические субстанции и образцы транспортировались с соблюдением надлежащих условий хранения и предотвращением возможной деградации или микробного загрязнения продукции. Данные требования распространяются как на международные, так и на внутренние перевозки.
- Добавлено упоминание о транспортировке полупродуктов. Полупродукты могут также храниться на складе, расположенном на удалении от производственной площадки. Также важно упоминание транспортировки АФС. Руководящие принципы Надлежащей дистрибьюторской практики (Good Distribution Practice, GDP) АФС для лекарственных препаратов для медицинского применения изложены в руководстве PIC/S PI 047-1 от 2018 года [8].
- Сделан акцент на соблюдение надлежащих условий хранения и предотвращение возможной деградации или микробного загрязнения продукции (в Приложении 15 акцент сделан на соответствие условий транспортировки, указанных в регистрационном досье, утвержденной маркировке, досье на лекарственное средство).
- Уточнено, что требования по верификации охватывают все виды перевозок (как международные, так и внутренние).
В отличие от Приложения 15, в PIC/S PI 006-4 не упоминаются лекарственные препараты для клинических исследований, но они должны быть защищены с той же научной достоверностью, что и коммерческие продукты. Обоснование, основанное на оценке рисков, остается крайне важным. При принятии решения необходимо учитывать чувствительность продукции и влияние на пациентов. Компетентные органы, контролирующие дистрибьюцию лекарственных препаратов для клинических исследований, часто тщательно изучают методы транспортировки [7].
6.1.2 На международные и внутренние перевозки фармацевтической продукции могут влиять многочисленные факторы, зачастую непредсказуемые. Производителям следует проводить оценку рисков, связанных с известными факторами (погодные условия, задержки при таможенном оформлении, нехватка персонала, поломки оборудования и т. д.), которые могут повлиять на процесс перевозки. При выявлении новых, ранее неизвестных факторов их необходимо учитывать в обновленной оценке рисков.
- Перечислен ряд дополнительных известных факторов, которые могут повлиять на процесс перевозки (в Приложении 15 приведены следующие примеры изменяющихся факторов: задержки при транспортировке, сбои в устройствах регистрации данных, долив жидкого азота, чувствительность продукции).
- Уточнена необходимость повторного проведения оценки рисков, связанной с новыми, ранее неизвестными факторами.
На мой взгляд, типы потенциальных рисков, которые могут повлиять на качество перевозимой продукции, достаточно полно приведены в памятной записке ZLG AiM 07123201 «Проверка пригодности процессов транспортировки» (Inspektion der Eignung von Transportprozessen) [9]: механические, климатические, химические, биологические, криминальные, логистические, технические и организационные. Согласно ICH Q9 (R1) по управлению рисками для качества [10], внедрение мероприятий по снижению рисков может приводить к внесению новых рисков в систему или к возрастанию значимости других существующих рисков. Таким образом, после внедрения процесса снижения рисков может быть целесообразным пересмотреть общую оценку рисков для установления и оценки какого-либо возможного изменения рисков.
6.1.3 Маршруты местных перевозок, как правило, короче и зачастую более предсказуемы благодаря учету исторических данных о погодных условиях или использованию транспортных средств с системами кондиционирования либо поддержкой «холодовой цепи»; тем не менее, проведение оценки рисков остается обязательным.
- Сделан акцент на климатические факторы — учет данных о погодных условиях, использование транспортных средств с системами кондиционирования либо поддержкой «холодовой цепи» (в Приложении 15 в процессе верификации требуется рассматривать сезонные изменения).
- Требование проведения оценки рисков является обязательным.
На прошедшей в прошлом году в Москве VII Международной конференции «Логистика лекарственных средств» валидации транспортного маршрута перевозки лекарственных средств автомобильным транспортом была посвящена отдельная сессия [11]. Описывая этапы валидации руководитель складского комплекса компании АстраЗенека Индастриз Эльвира Буряк отметила, что необходимо выполнить оценку рисков на всех участках маршрута, где возможны нестандартные или критические ситуации (например, возможные задержки, перепады температуры, дополнительные погрузки/разгрузки, транспортная ситуация).
6.1.4 В связи с этим, как на национальном, так и на международном уровне, важно детально понимать маршрут транспортировки продукции: от момента ее отправления с производственной площадки до прибытия в распределительный центр, или на площадку выполнения последующих производственных операций или в другие центры распределения в рамках цепи поставок. Маршрут транспортировки должен быть оформлен документально и верифицирован перед началом использования, путем выполнения протокола испытаний. В отчете следует зафиксировать любые проблемы, задержки или предложения по совершенствованию процесса.
- Приведены различные варианты маршрутов транспортировки, в том числе тот, когда полупродукты или нерасфасованная продукция транспортируются с одной производственной площадки на другую. Это часто используемая практика в крупных фармацевтических компаниях.
- Появилось четкое требование документально оформлять маршрут транспортировки, а также проводить его верификацию посредством выполнения протокола испытаний и составления отчета (в Приложении 15 написано только то, что маршруты транспортировки должны быть четко определены).
На основе анализа полученных результатов необходимо оформить отчет с выводом о пригодности маршрута для перевозки конкретных лекарственных средств с подкрепленными документами (доказательствами) о проведении испытаний, анализе данных, выявленными отклонениями и рекомендациями по предотвращению рисков [11].
6.1.5 Такой уровень детализации важен для обеспечения возможности проведения подробной оценки рисков, принятия надлежащих мер по их снижению и заключения соответствующих соглашений с перевозчиками.
- Упоминаются меры по их снижению рисков. Снижение рисков может включать меры, предпринимаемые для уменьшения тяжести и вероятности вреда [10].
В ходе оценки рисков рассматриваются детали и другие соответствующие аспекты транспортировки, чтобы на основе полученных результатов можно было принять решение о необходимости и требуемом объеме верификации транспортировки. На основании полученных данных впоследствии определяются необходимые меры, например уточнение описания процесса в документах управления качеством, оптимизация процесса или внедрение дополнительных средств контроля [9].
6.1.6 Факторы окружающей среды, такие как температура, влажность, освещенность и вибрация (вызывающая уплотнение порошков для ингаляций или сегрегацию частиц по размеру, что может иметь критическое значение, особенно для труднорастворимых активных фармацевтических субстанций, используемых в твердых лекарственных формах для приема внутрь), могут быть важны, и их необходимо учитывать.
- Перечислены важные факторы окружающей среды: не только температура, но и влажность, освещенность, вибрация (в Приложении 15 изменяющиеся условия окружающей среды не конкретизированы, а вот в памятной записке ZLG AiM 07123201 [9] приведено очень много примеров — кроме вышеперечисленных, еще и давление, удары, пыль, выхлопные газы, загрязнения и пр.).
Оценка рисков при транспортировке имеет смысл лишь тогда, когда она выходит за рамки общих формулировок (например, «риск выхода температуры за установленные пределы») и демонстрирует, что компания понимает реальные условия своей дистрибьюторской деятельности [7].
6.1.7 При загрузке контейнера важно обеспечить надлежащую циркуляцию воздуха для предотвращения образования плесени, а также надежно закрепить груз, чтобы схема его размещения внутри контейнера оставалась неизменной.
- Добавлены практические рекомендации по подготовке продукции к отгрузке: правильное распределение груза и обеспечение циркуляции воздуха для предотвращения образования плесени и конденсата. Это критические факторы для сохранения качества продукции и безопасности транспортировки.
В Дополнении 12 «Организация перевозок автомобильным и воздушным транспортом с контролируемой температурой» к Приложению 9 из серии технических докладов ВОЗ №961 (Technical supplement 12 Temperature-controlled transport operations by road and by air to Annex 9 WHO Technical Report Series, No. 961) [12] написано, что в день отгрузки необходимо обеспечить обтекание продукции воздухом со всех сторон, а также правильно разместить и зафиксировать груз (в случае авиаперевозок — пристегнуть груз к стенам или полу), чтобы исключить его смещение в пути.
6.1.8 По результатам оценки рисков (см. п. 6.1.2 выше) может потребоваться размещение в отправляемой партии регистраторов данных или иных аналогичных устройств. При авиаперевозке следует также рассмотреть возможность размещения одного регистратора данных на каждой паллете, если существует риск их разделения. В случае использования регистраторов данных в протоколе исследования отправляемой партии должны быть описаны (и верифицированы до утверждения отчета) следующие аспекты: местоположение каждого устройства в отправляемой партии, возможность соотнесения каждого устройства с собранными данными, а также процедуры выгрузки данных и обеспечения их целостности. Регистраторы данных должны проходить калибровку с соответствующей периодичностью и иметь достаточный ресурс заряда батареи для обеспечения работы в течение предполагаемого времени перевозки. При использовании передовых технологий, таких как радиочастотная идентификация (RFID), потребуется проведение квалификации системы.
- Впервые подробно описано использование регистраторов данных — электронных устройств, которые размещаются рядом с упаковками продукции, чувствительной к воздействию условий окружающей среды (в Приложении 15 написано лишь только то, что необходимо осуществлять непрерывный мониторинг и регистрацию любых критических условий окружающей среды, воздействию которых может подвергаться продукция).
- Добавлено требование проведения квалификации системы, например в случае использования технологии бесконтактной радиочастотной идентификации, которая позволяет автоматически считывать или записывать данные с помощью радиоволн.
Основное назначение регистраторов данных — отслеживание температуры, влажности и других важных параметров (таких как ударные нагрузки, наклон, местоположение, уровень освещенности и т. д.) на протяжении всего процесса транспортировки. В Дополнении 15 «Системы мониторинга температуры и влажности при осуществлении транспортных операций» к Приложению 9 из серии технических докладов ВОЗ №961 (Technical supplement 15 Temperature and humidity monitoring systems for transport operations to Annex 9 WHO Technical Report Series, No. 961) [13] говорится о том, что в большинстве случаев загруженные данные по времени и температуре должны храниться в течение не менее трех лет в энергонезависимом источнике, что позволит в любой момент получить к ним доступ. Устройства многократного использования калибруются согласно сертифицированному, прослеживаемому эталону раз в год, если иное не обосновано.
Мнение эксперта
Авиаперевозка — самый быстрый способ доставки, но при кажущейся простоте важно учитывать, что каждая авиаперевозка является мультимодальной, поскольку включает несколько последовательных этапов: прием груза у отправителя, доставку и хранение в аэропорту, таможенное оформление, комплектацию и доставку под борт воздушного судна, авиаперевозку, обработку и хранение в аэропорту назначения и автомобильную доставку конечному получателю. При использовании стыковочных рейсов количество этапов кратно возрастает. Поэтому для правильного планирования перевозки и оценки рисков важно заранее оценить внешние условия на каждом этапе маршрута и подобрать упаковку, способную обеспечить требуемые условия транспортировки.
При авиаперевозке температурный мониторинг без регистраторов, размещенных непосредственно на грузе, практически невозможен. Регистраторы необходимо устанавливать и активировать при упаковке груза и до начала транспортировки. На практике мы фиксируем серийный номер каждого регистратора в привязке к конкретному транспортному месту и его расположение внутри термоконтейнера. Это позволяет при выявлении отклонений провести пост анализ и оценить реальные условия, которым подвергался груз.
При выборе регистратора необходимо учитывать рабочий температурный диапазон, наличие заводской калибровки, частоту записи и объем памяти с учетом предполагаемой продолжительности всего маршрута. Также важно учитывать требования к перевозке устройств с батареями и заранее согласовывать используемую модель с авиакомпанией.
Особенно актуальна рекомендация устанавливать регистраторы на каждое транспортное место при наличии риска разделения партии. На практике такая ситуация при авиаперевозке вполне возможна. Например, партия из 10 термоконтейнеров доставлена в аэропорт и подготовлена к отправке одним рейсом. Однако непосредственно перед загрузкой воздушного судна из-за ограничений по загрузке или изменения приоритетов перевозчик может принять решение отправить только часть партии — например, 7 контейнеров, а оставшиеся 3 перенести на следующий рейс. В результате одна часть партии уже будет следовать к получателю, а другая продолжит ожидание в аэропорту, подвергаясь при этом иным условиям хранения и обработки.
Другой пример связан с размещением груза на разных авиационных паллетах. Даже если вся партия отправляется одним рейсом, отдельные грузовые места могут быть обработаны и загружены в разное время. Например, одна паллета может быть доставлена к воздушному судну и загружена непосредственно перед закрытием грузового отсека, а другая — находиться на перроне значительно дольше в ожидании загрузки. Соответственно, температурные профили этих двух частей одной партии могут отличаться.
Кроме того, при стыковочной перевозке часть грузовых мест может быть обработана быстрее, а часть — задержана при перегрузке между рейсами. Если регистратор установлен только на одном транспортном месте, полученные данные не обязательно будут характеризовать условия, которым подвергалась вся партия.
Поэтому установка регистратора на каждое транспортное место позволяет получить данные по каждому грузовому месту и после завершения перевозки подтвердить фактические условия транспортировки всей партии, а при выявлении отклонений — определить, какие именно грузовые места подвергались их воздействию.
6.1.9 Образцы часто отбираются заранее на производственной площадке и отправляются отдельно от основной серии. Решение о включении регистраторов данных должно приниматься на основе оценки рисков, чтобы гарантировать, что образцы, поступившие на место проведения испытаний, находились в тех же условиях окружающей среды и, следовательно, являются репрезентативными по отношению к условиям, которым подвергалась основная серия в процессе транспортировки.
- Отдельно вынесены требования, касающиеся транспортировки образцов и возможного использования регистраторов данных для подтверждения репрезентативности.
Образцы часто транспортируются отдельно от основной производственной серии по ряду причин: проведение испытаний (например, в сторонней лаборатории); хранение архивных образцов; предварительное одобрение (заказчики или компетентные органы могут потребовать предоставления образцов перед отгрузкой для проверки соответствия спецификациям до того, как будет разрешена транспортировка основной серии продукции). При этом предварительно отобранные образцы должны являться репрезентативными, чтобы гарантировать, что результаты испытаний точно отражают качество отгружаемой продукции.
Практический пример 1
В завершение рассмотрения данного раздела хочу привести небольшой практический пример из отчета о валидации транспортировки продукции между складами производственных площадок, расположенных в разных странах. В данном случае валидация транспортировки вакцин с контролируемой температурой включала полупродукты, наполненные в ампулы, флаконы и бутылки, а также готовую продукцию в бутылках. Область валидации транспортировки покрывала период с момента отправки продукции со склада одной производственной площадки до ее получения на складе другой площадки. Целью валидации было подтвердить, что при доставке продукции сохраняется целостность упаковки и нанесенных этикеток, качество продукции не ухудшается; полупродукты и готовая продукция транспортируются при надлежащих температурных условиях; поддоны с полупродуктами, упакованными в транспортировочные коробки, укладываются друг на друга. Важные моменты проведения испытаний (включая, но не ограничиваясь):
- При проведении валидации дополнительно использовалась модельная продукция (аналогичные контейнеры, наполненные питательными средами), чтобы обеспечить максимально точное соответствие теплоемкости и массы исследуемой модельной продукции реальной продукции, и чтобы оценить целостность продукции при транспортировке; по завершении доставки среди прочего проводилась микробиологическая оценка модельной продукции.
- Использование бутылок объемом 500 мл обеспечило представление наибольшего объема и позволило оценить максимальную нагрузку на транспортировочные коробки, размещенные на нижних поддонах (при штабелировании поддонов друг на друга).
- Для проведения валидации было выбрано транспортное средство, отвечающее указанным в плане валидации требованиям (авторефрижератор, оборудованный GPS-трекером, системой контроля и мониторинга температуры, прошедшим калибровку прибором для измерения температуры и т. д.); перевозимая продукция была надежно закреплена в кузове и транспортировалась в соответствии с действующими требованиями к автомобильным грузоперевозкам.
- При проведении валидации использовались прошедшие калибровку регистраторы данных, размещенные в отправляемой партии в соответствии с планом валидации.
- Перевозка осуществлялась согласно стандартному маршруту транспортировки продукции, указанному в плане валидации, протяженностью около 2000 км (более 130 часов в пути).
Для полной валидации было выполнено три рейса по стандартному маршруту в следующие периоды: зимний, летний и осенний.
Валидация упаковки
Тему валидации процесса упаковки я также затрагивал пару лет назад, в цикле статей «Все, что вы всегда хотели знать об упаковке, но боялись спросить» (часть 5) .
Давайте рассмотрим требования раздела 6.2 в PIC/S PI 006-4. Следует сразу отметить, что в отличие от Приложения 15 название этого раздела теперь конкретизировано — «Только твердые лекарственные формы» и в первом же пункте дана ссылка на отдельные рекомендации PIC/S по валидации процессов для других видов продукции.
6.2.1 К числу наиболее распространенных видов первичной упаковки для твердых лекарственных форм относятся блистеры, флаконы, саше и тубы. Такая упаковка предназначена прежде всего для защиты продукта от воздействия окружающей среды и снижения риска возникновения дефектов вследствие механических повреждений. Использование блистеров и саше зачастую требует применения сложного упаковочного оборудования, а нарушение целостности упаковки может существенно повлиять на стабильность продукта. В связи с этим важно рассмотреть вопросы валидации процесса упаковки. Примечание: Валидация упаковки для других видов продукции, такая как контроль целостности упаковки стерильной продукции, рассмотрена в документе PIC/S PI 007 «Рекомендации по валидации асептических процессов».
- Объясняется, почему данный раздел относится в основном к гибкой упаковке из комбинированных материалов — блистерам и саше — так как при упаковке в данные виды упаковки часто требуется применение сложного упаковочного оборудования.
- Сделан вывод о необходимости проведения валидации процесса упаковки (в Приложении 15 сделан акцент на квалификацию оборудования, используемого для первичной и вторичной упаковки готовой и нерасфасованной продукции).
Упаковка твердых лекарственных форм должна быть хорошо или плотно укупоренной (герметичной), обеспечивающей защиту от микробиологического загрязнения и от того вида атмосферного фактора, к которому чувствителен содержащийся в упаковке лекарственный препарат. Безусловно, без квалификации оборудования невозможно успешно валидировать сам процесс. Здесь стоит обратиться к пункту 5.2.9 в PIC/S PI 006-4. Признается, что не всегда возможно точно определить границу между квалификацией эксплуатации (PQ) помещения или оборудования и валидацией производственного процесса. В совокупности PQ и валидация процесса (PV) должны обеспечивать полное и прослеживаемое соблюдение требований Приложения 15 к руководству PIC/S по GMP [2], касающихся как квалификации помещений, оборудования и инженерных систем, так и валидации процессов. Хотя PQ оборудования может проводиться до валидации процесса, она также может быть включена в мероприятия по валидации процесса.
6.2.2 Аналогично процессам, упомянутым выше, важно определить критические параметры процесса на основе оценки рисков и подготовить протокол валидации, отражающий результаты этой оценки.
- Появилось четкое требование определять критические параметры процесса на основе оценки рисков, а также подготовки протокола валидации.
В PIC/S PI 006-4 акцент сделан на первичную упаковку, в которой находится открытый продукт: обычно она является местом, где ожидаются более высокие риски (риск для пациента). При этом критические параметры процесса могут быть определены и для вторичной упаковки, и для третичной упаковки: современная блистерная линия представляет собой сложный комплекс взаимосвязанного оборудования, где каждая стадия процесса критична для обеспечения качества готовой продукции [14]. При подготовке протокола валидации стадии процесса, параметры процесса, рабочие диапазоны и критичность этапа можно представить в виде таблицы, например так:
| Стадия процесса | Параметр процесса | Рабочий диапазон | Критичность этапа |
|---|---|---|---|
| Например: Формовка или склейка блистера, скорость работы оборудования |
Например: температура, число блистеров или картонных пачек/мин |
Например: 160-200°C |
Например: Да/Нет |
6.2.3 К основным критическим параметрам, влияющим на герметичность блистера и саше, обычно относятся давление и температура сварки, а также скорость работы оборудования. В связи с этим важно установить зависимость между этими факторами и герметичностью сварки. Герметичность сварки обычно проверяют путем погружения блистеров/саше в раствор красителя и последующего осмотра блистеров/саше на предмет утечек после воздействия давления и вакуума. Примечание: испытание с применением как давления, так и вакуума является более чувствительным методом по сравнению с использованием только вакуума. Ниже приведен пример типичной процедуры валидации блистеров/саше.
- Приведены основные критические параметры процесса, влияющие на герметичность блистеров и саше (в Приложении 15 перечислены те же критические параметры процесса: температура, скорость работы оборудования, усилие склейки).
- Установлено, что при контроле герметичности сочетание давления и вакуума является более чувствительным методом, чем использование только вакуума.
Испытание на герметичность упаковки позволяет определить наличие разрыва, неплотного прилегания элементов упаковки. Сравнительную характеристику различных методов контроля герметичности, в том числе неразрушающих, можно найти в разных источниках [15, 16]. Испытание с применением вакуума (ASTM F2338) [17] — это международный стандарт для неразрушающего контроля герметичности в упаковке методом вакуумного распада (образцы помещают в испытательную камеру, создают вакуум и измеряют изменение давления; рост давления указывает на утечку). При этом для контроля герметичности блистеров на этапах разработки и валидации рекомендуется использовать испытание с применением красителя [18] — индикаторный метод (образцы погружают в эксикатор, заполненный водой, подкрашенной водорастворимым красителем; в испытательной камере создают давление 40-60 кПа, после чего останавливают вакуумный насос и сбрасывают давление до атмосферного; выдерживают при атмосферном давлении в течение 30 мин; образцы достают из эксикатора, обмывают водой и оценивают визуально — при обнаружении красителя внутри образца, упаковка считается негерметичной).
6.2.4 В ходе предварительной валидации следует изменять давление и температуру при неизменной скорости работы оборудования, чтобы определить их влияние на целостность блистера или саше. Затем валидация повторяется при различных скоростях работы оборудования для определения диапазона, обеспечивающего качественную сварку. Важно, чтобы испытания охватывали широкий диапазон параметров; это позволяет подтвердить, что выбранные значения находятся в пределах «оптимального диапазона», а не вблизи критических значений, приводящих к несоответствию. Данный подход проиллюстрирован на рисунке 2 ниже. При низких температурах сварки (A—D) и низком давлении (1-3) герметичность всех блистеров/саше не обеспечивается, что показано красной зоной. При дальнейшем повышении температуры сварки (E) и давления (5) часть испытуемых блистеров начнет проходить испытание на герметичность, однако случаи несоответствия все еще будут наблюдаться. При увеличении давления (6-8) и температуры (F—H) все испытуемые блистеры будут сохранять герметичность. Дальнейшее повышение давления (9) и температуры (I) снова приведет к появлению несоответствующих блистеров. Таким образом, оптимальными значениями давления и температуры являются 7 и G соответственно; они находятся в середине зеленой безопасной зоны и отмечены желтым цветом.
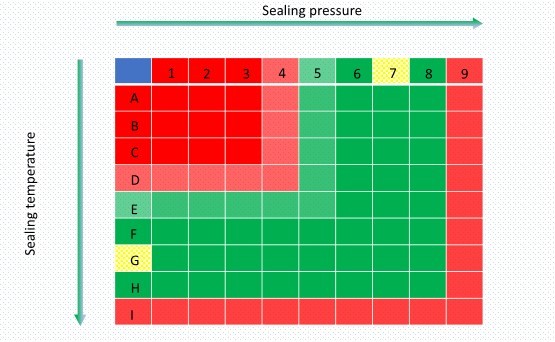
- Подробно описан пример процедуры проведения валидации для блистеров/саше (в Приложении 15 написано только то, что квалификация оборудования, задействованного в процессе первичной упаковки, должна быть проведена при минимальных и максимальных значениях факторов, влияющих на процесс первичной упаковки).
- Важно, чтобы испытания охватывали широкий диапазон параметров.
На мой взгляд здесь следует разделять испытания в рамках квалификации оборудования и испытания при валидации процесса. При проведении квалификационных испытаний используются экстремальные эксплуатационные значения скорости линии, давления и температуры, с увеличенным количеством внутрипроизводственных контролей. Как написано в п. 5.2.7 PIC/S PI 006-4, следует избегать проведения стресс-тестирования в ходе валидации процесса, поскольку параметры процесса и причины вариабельности должны быть определены на этапах разработки продукта и проведения предварительной валидации, инженерных или пробных запусках. Во время валидации процесса обычно используются серии того же размера, что и серии продукта для коммерческого использования. При этом при валидации процесса упаковки было бы также полезно иметь результаты для серий, размер которых может быть меньше, чем у коммерческих серий продукции. Здесь стоит обратиться к пункту 5.2.4 в PIC/S PI 006-4, в котором говорится о том, что может также потребоваться подтверждение минимального размера серии (приведен пример со смесительным оборудованием). Что касается количества последовательных валидационных серий, то пункт 5.5.2 PIC/S PI 006-4 требует, чтобы оно было научно обосновано с учетом оценки рисков, а также имеющегося понимания характеристик продукта и процесса. При этом в сноске 3 отмечается, что действующая формулировка Приложения 15, касающаяся минимального количества из трех последовательных серий, носит переходный характер, а в следующей редакции документа ожидается внедрение риск-ориентированного подхода. Еще один момент связан с количеством форматных частей оборудования. Обычно блистерные линии комплектуются большим количеством форматов, и конфигурация формообразующего инструмента напрямую влияет на производительность линии. Как написано в дискуссионном документе ISPE «Обзор валидации упаковки лекарственных средств» (Overview of Packaging Validation for Drug Products) [19], при проведении валидации рекомендуется убедиться, что в процессе используются все комплекты частей для оборудования и критические атрибуты качества. Может быть целесообразным сократить количество форматов, создав «гибридную» первичную упаковку — такой формат можно использовать для охвата требований «наихудшего случая» за меньшее количество валидационных циклов.
6.2.5 Следует также учитывать влияние возможного теплового воздействия в процессе упаковки, возникающего после остановок при многократном прохождении продукции через блистерную машину или термоусадочный туннель.
- Впервые упомянут такой серьезный критический фактор риска, как многократное или длительное тепловое воздействие на продукцию при остановках оборудования.
Когда блистерная машина останавливается, продукция, находящаяся в зоне формовки или склейки, продолжает подвергаться воздействию высоких температур от нагревательных элементов (плит или роликов). При этом возможно негативное влияние как на саму продукцию (термическая деградация, изменение физических свойств), так и на упаковочные материалы (перегрев формовочной пленки, разрушение термолака). Количество циклов повторной упаковки в блистер/саше должно быть ограничено, а возможность проведения повторной упаковки должна быть подтверждена исследованиями стабильности лекарственного препарата и валидацией процесса. Необходимо проводить испытания на критическое время остановки: установить точное время, в течение которого продукт может находиться в статичном состоянии внутри машины без потери качества.
Практический пример 2
В качестве практического примера для данного раздела я могу привести данные одного из протоколов валидации процесса упаковки. В данном случае производственная площадка устраняла несоответствие, связанное с отсутствием валидации вторичной упаковки полупродуктов, наполненных во флаконы. В протоколе была представлена стратегия валидации для одной из упаковочных линий. Стратегия валидации процесса была основана на методологии «дом качества» (House of Quality, HoQ), с использованием матрицы «Вход-Процесс-Выход» (Input-Process-Output, IPO) для каждой единичной операции в сочетании с методом FMECA. Важные моменты протокола (включая, но не ограничиваясь):
Для определения продукта, представляющего собой «наихудший случай», планировалось использовать следующие критерии:
- — минимальный формат упаковываемого флакона;
- — минимальный размер шрифта при максимальном объеме текста на самых маленьких этикетках;
- — максимальная скорость линии;
- — минимальный размер транспортной коробки;
- — минимальный размер групповой упаковки.
Для мониторинга валидационных серий планировалось:
- — выбрать продукты, представляющие «наихудший случай»;
- — провести испытания на трех последовательных сериях;
- — использовать серии того же размера, что и серии продукта для коммерческого использования;
Проводить контроль в соответствии с международным стандартом ISO 2859-1 [20], применяя уровень AQL для контролируемых дефектов, соответствующий размеру серии в диапазоне от 35 000 до 150 000 флаконов.
 Новые рекомендации PIC/S PI 006-4 вступают в силу 1 октября этого года. Данный документ не вносит изменений в действующие Приложение 15 к Руководству PIC/S по GMP [2] и Приложение 15 к Руководству GMP ЕС [5] — он будет использоваться наряду с ними. При этом PIC/S PI 006-4 определяет ожидания, в соответствии с которыми будет проводиться обучение инспекторатов PIC/S. Производителям рекомендуется заранее ознакомиться с новыми GM(D)P рекомендациями и тщательнее готовиться к инспектированию. Обновленные требования к верификации транспортировки и валидации упаковки — это крепкий орешек, который не всем по зубам.
Ссылки
- PIC/S. PI 006-4 Recommendations on Qualification and Validation (дата обращения 28.09.2026).
- PIC/S. PS/INF 11/2015 Guide to Good Manufacturing Practice for Medicinal Products Annex 15 — Qualification and Validation (дата обращения 28.09.2026).
- GMP Insiders. PIC/S Issues PI 006-4 on Qualification and Validation, Effective 1 October 2026 (дата обращения 28.09.2026).
- ФармПром.РФ. Переход на риск-ориентированный подход в GMP: PIC/S представила новое руководство по квалификации и валидации (дата обращения 28.09.2026).
- The rules governing medicinal products in the European Union — Volume 4 — Good Manufacturing Practice (GMP) guidelines. Annex 15 — Qualification and Validation (дата обращения 28.09.2026).
- КонсультантПлюс. Решение Совета Евразийской экономической комиссии от 04.07.2023 N 76 «О внесении изменений в Правила надлежащей производственной практики Евразийского экономического союза» (дата обращения 28.09.2026).
- GMP Insiders. Transport Validation and GDP Compliance (дата обращения 28.09.2026).
- PIC/S. PI 047-1 Guidelines on the Principles of Good Distribution Practice of Active Substances for Medicinal Products for Human Use (дата обращения 28.09.2026).
- ZLG. Inspektion der Eignung von Transportprozessen (дата обращения 28.09.2026).
- ICH. ICH guideline Q9 (R1) on quality risk management (дата обращения 28.09.2026).
- ФармПром.РФ. Валидация транспортного маршрута перевозки лекарств автотранспортом (дата обращения 28.09.2026).
- WHO. Technical supplement 12 to WHO Technical Report Series, No. 961 Temperature-controlled transport operations by road and by air (дата обращения 28.09.2026).
- WHO. Technical supplement 15 to WHO Technical Report Series, No. 961 Temperature and humidity monitoring systems for transport operations (дата обращения 28.09.2026).
- Иннер Инжиниринг. Производительность блистерного оборудования: таблицы термоформования и холодного формования (дата обращения 28.09.2026).
- Иннер Инжиниринг. Методы контроля герметичности укупорки: таблицы сравнения характеристик (дата обращения 28.09.2026).
- PTI-CCIT. Reasons Behind Choosing Non-destructive Methods for Pharmaceutical Package Testing (дата обращения 28.09.2026).
- ASTM. ASTM F2338-09(2020) Standard Test Method for Nondestructive Detection of Leaks in Packages by Vacuum Decay Method (дата обращения 28.09.2026).
- КонсультантПлюс. Решение Коллегии Евразийской экономической комиссии от 11.08.2020 N 100 (ред. от 25.06.2024) «О Фармакопее Евразийского экономического союза» / 2.1.9.19. Определение герметичности упаковки (дата обращения 28.09.2026).
- ISPE. ISPE Discussion Paper: Overview of Packaging Validation for Drug Products (дата обращения 28.09.2026).
- ISO. ISO 2859-1:2026 Sampling procedures for inspection by attributes. Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection (дата обращения 28.09.2026).